Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.


23 Sep 2026, Posted by MCH
ASA/ABS Sheets: Coextruded Weatherable Stock para sa Matibay na Outdoor Application
Ang isang puting sign na mukha o isang takip ng makina na mukhang tama sa araw na ito ay ipinadala at nagiging chalky pink pagkatapos ng dalawang tag-araw ay halos hindi kailanman isang pagkakamali sa paghubog. Ang substrate ay naayos sa yugto ng panipi, at ang karaniwang ABS ay hindi maaaring magkaroon ng kulay sa labas nang walang tulong.
Ang ASA/ABS sheet ay ang materyal na naaabot ng karamihan sa mga nagko-convert sa puntong iyon. Nagkakahalaga ito ng higit sa plain ABS sheet at mas mababa sa solidong ASA o PMMA sheet na may parehong kapal, at pinapanatili nito ang epekto ng gawi at ang mga gawi sa paggawa na pinapatakbo na ng mga processor ng ABS araw-araw.
Paggawa ng kahulugan. Ang ASA/ABS sheet ay isang coextruded na thermoplastic sheet na ginawa mula sa isang core ng ABS na may manipis na layer ng takip ng ASA (acrylonitrile styrene acrylate) na pinagsama sa isa o magkabilang mukha sa panahon ng extrusion. Ang takip ay nagdadala ng kulay at ang UV resistance; ang core ay nagdadala ng kapal, ang higpit at ang gastos.
Ano Talaga ang ASA/ABS Sheet
Ang ASA/ABS sheet ay isang dalawang materyal na produkto, hindi isang timpla, at ang pagkakaibang iyon ang nagpapasya kung paano kumilos ang isang panel pagkatapos ng limang tag-araw sa isang bubong.
Ang core ay ABS, na ang tigas ay mula sa butadiene rubber. Naglalaman ang butadiene ng mga unsaturated double bond, at direktang inaatake ng ultraviolet light plus oxygen ang mga bond na iyon, kaya naman ang hindi protektadong ABS ay nagiging chalk, dulls at yellows. Pinapalitan ng takip ang butadiene ng acrylic ester rubber, isang saturated backbone na lumalaban sa parehong pag-atake nang walang pintura, pelikula o malinaw na amerikana.
Ang parehong mga polymer ay pinapakain sa isang mamatay at pinagbubuklod habang natutunaw pa, kaya walang malagkit na linya at walang film na gilid upang iangat. Ang takip at core ay lumalawak at magkakasama sa pamamagitan ng thermoforming at sa pamamagitan ng pang-araw-araw na thermal cycling ng isang panlabas na enclosure.
Tatlong paraan na naghahatid ang mga supplier ng proteksyon ng ASA
- Coextruded na takip. Humigit-kumulang 0.2 hanggang 0.8 mm ng ASA bawat mukha, na pinagsama sa die. Predictable weathering, walang delamination risk, at nakakaligtas ito sa mga deep draw.
- ASA/ABS haluang metal. Uniform sa buong kapal at kadalasang mas mura, ngunit ang pagganap ng UV ay depende sa kung gaano kapantay ang bahagi ng ASA sa ibabaw. Ang pagruruta o pag-sanding ng sariwang mukha ay nag-aalis ng proteksyon.
- Nakalamina na pelikula. Isang ASA o PVDF na pelikula na nakatali sa isang core ng ABS. Mataas na pagtakpan, magandang weatherability, ngunit ang mga gilid ay maaaring iangat at ang hangin ay maaaring makulong habang bumubuo.
Ang takip ay ang produkto. Kung ang isang quotation ay nagsasabing ASA/ABS ngunit hindi mapangalanan ang kapal ng takip sa milimetro at sabihin kung ang takip ay nasa isang mukha o dalawa, bibili ka ng hindi alam. Ilagay ang numero sa drawing at sa purchase order.
Ang mga producer ng sheet na nagpapatakbo ng mga nakalaang linya ng coextrusion ay karaniwang nag-publish ng kapal ng cap at pagganap ng weathering nang magkasama, para maihambing mo ang mga marka nang hindi nanghuhula. Itong teknikal na tala sa coextruded ASA/ABS stock para sa thermoformed outdoor parts nagpapakita kung paano karaniwang ipinakita ang impormasyong iyon.
Bakit Itinatakda ng ASA Cap ang Outdoor Service Life
Ang buhay ng serbisyo sa labas ng isang panel ng ASA/ABS ay itinakda ng layer ng takip, hindi ng kapal ng sheet. Ang 1.5 mm sheet na may 0.6 mm na takip ay tatagal ng 4 mm na sheet na may 0.15 mm na takip sa bawat oras.
Pagbabago ng kulay sa ilalim ng 3 dE pagkatapos ng humigit-kumulang 2,000 oras ng pinabilis na pagbabago ng panahon Karaniwang coextruded na resulta ng ASA/ABS, laban sa 10 dE o higit pa para sa hindi protektadong ABS sa parehong pagkakalantad
Ang chalking ay ang nakikitang sintomas na unang dumating. Ang ibabaw na dagta ay bumababa sa isang maputlang pulbos na kumukuha ng dumi at hindi na mapapakintab pabalik, at ang pagkawala ng gloss ay masusukat nang mabuti bago gumalaw ang kulay.
Gumagana rin ang takip bilang isang filter ng UV. Ang enerhiya na kung hindi man ay aabot sa core ng ABS ay nasisipsip sa unang ikasampu ng isang milimetro, kaya pinapanatili ng core ang lakas ng epekto nito nang mas mahaba kaysa sa hindi protektadong ABS na may parehong kapal. Ang tunay na kahinaan ay mekanikal sa halip na kemikal: simutin ang takip gamit ang isang fork truck at ang pagkasira ay magsisimula sa gasgas na iyon, pagkatapos ay kumalat patagilid.
| Uri ng sheet | UV at katatagan ng kulay | Lakas ng impact | Thermoforming | Kamag-anak na gastos |
| Plain ABS | Mahina sa labas, mga chalk at dilaw | Mataas | Magaling | Pinakamababa |
| Pinagsamang ASA/ABS | Napakahusay, ang pagbabago ng kulay ay karaniwang wala pang 3 dE | Mataas | Magaling | Katamtaman |
| PC/ABS na may UV package | Patas hanggang sa mabuti, nakikitang pagbabago sa mahabang pagkakalantad | Napakataas | Mabuti, nangangailangan ng pagpapatayo | Katamtaman to high |
| PMMA acrylic | Magaling | Mababa, malutong sa epekto | Limitado | Katamtaman |
Mga Detalye na Nagpapasya sa Pagkasyahin, Gastos at Oras ng Pangunahin
Limang numero ang kumokontrol sa halos lahat ng presyo, ang lead time at ang panganib sa isang ASA/ABS sheet order: pangkalahatang kapal, kapal ng takip, laki ng sheet, tolerance sa kapal at texture sa ibabaw.
1.0 hanggang 12 mm Karaniwang hanay ng kapal
0.3 hanggang 0.8 mm ASA cap bawat mukha
plus o minus 0.1 hanggang 0.3 mm Karaniwang pagpapaubaya sa kapal
hanggang 2,000 x 3,000 mm Karaniwang laki ng sheet
Ang kulay, kapal, texture at laki ng hiwa ay tinukoy lahat sa bawat order, at ang semi-tapos na ASA/ABS stock ay karaniwang ang panimulang punto bago ang anumang pangalawang operasyon gaya ng pagbuo, pag-print o pagruruta.
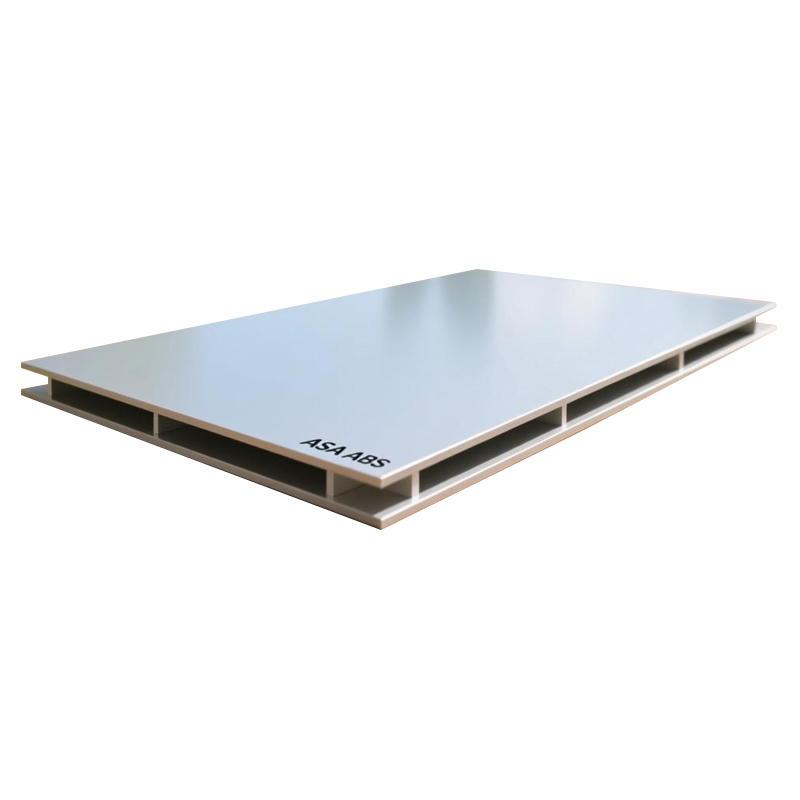
 Mga Semi-Finished Sheet ng ABS/ASA Pinagsasama ng ASA/ABS Semi-Finished Sheets ang mga bentahe ng ASA at ABS na materyales, na nag-aalok ng pambihirang paglaban sa panahon at mekanikal na pagganap. Ang ibabaw ay makinis... Tingnan ang Produkto →
Ano ang isusulat sa drawing
- Kapal ng takip at kung aling mga mukha ang nagdadala nito, kasama na kung ang panloob na mukha ay nangangailangan ng proteksyon.
- Ang kulay ay tumugma sa isang pisikal na pamantayan, hindi kailanman sa isang larawan sa screen o isang larawan sa telepono.
- Ang texture ng ibabaw, cell man ng buhok, matte o gloss, kasama ang direksyon ng anumang butil.
- kapal tolerance at flatness, lalo na para sa malalaking panel na ipi-print o laminated.
- Masking film at interleaving, kaya ang sheet ay dumating sa forming line na walang marka.
Tratuhin ang kapal ng cap bilang isang linya ng detalye, hindi isang pang-uri sa marketing. Ang isang 0.2 mm cap at isang 0.6 mm na cap ay magkaibang mga produkto na ibinebenta sa ilalim ng parehong pangalan, at ang mga ito ay tumatanda sa magkaibang bilis.
| Thickness | Karaniwang bahagi | Bakit ang saklaw na ito |
| 1.0 hanggang 2.0 mm | Mga sign face, light box panel, flat trim | Mababang timbang, madaling i-print at gupitin |
| 2.0 hanggang 3.0 mm | Mga takip ng kagamitan, caravan at trailer trim, machine guards | Balanse ng paninigas at pagkaporma |
| 3.0 hanggang 5.0 mm | Thermoformed housings, sanitary panels, agricultural covers | Malalim na mga draw na nag-iiwan pa rin ng magagamit na kapal ng pader |
| 6.0 hanggang 12 mm | Structural panlabas na mga panel at cladding | Pagpapanatili ng tornilyo at paninigas ng panel |
Paggawa: Pagbubuo, Pagmachining at Pagsasama
Mga thermoform ng ASA/ABS sheet sa parehong kagamitan gaya ng ABS, na may isang pagkakaiba na nakakaakit sa mga tao: ang takip ay manipis na balat, at ito ay pumipis gamit ang sheet kung saan man malalim ang bahagi.
Thermoforming at vacuum forming
- Patuyuin ang sheet sa loob ng 2 hanggang 4 na oras sa 80 degrees Celsius kung ito ay nakaimbak sa mahalumigmig na hangin.
- Painitin ang ibabaw ng sheet sa humigit-kumulang 140 hanggang 165 degrees Celsius, sinusukat sa sheet, hindi sa oven.
- Panatilihing malapit sa 1.5 hanggang 1 ang mga ratio ng draw kung saan mahalaga ang hitsura, at magdagdag ng malaking radii ng sulok.
- Palamigin sa ibaba 80 degrees Celsius sa loob ng molde bago i-demolding upang maiwasan ang pag-warping.
Machining, routing at pagsali
- Gumamit ng sharp carbide tooling na may mataas na spindle speed at katamtamang feed upang ihinto ang cap smearing.
- Iwasan ang mabigat na sanding sa mga nakalantad na mukha, na nag-aalis ng protective layer.
- Ang solvent at ultrasonic welding ay gumagana nang maayos sa mga core na nakabase sa ABS.
- Ang adhesive bonding ay nangangailangan ng magaan na abrasion at isang solvent na punasan sa core side lamang.
- Patuyuin ang sheet. Dalawa hanggang apat na oras sa 80 degrees Celsius para sa stock na nakaimbak sa mahalumigmig na mga kondisyon, pagkatapos ay dalhin ito sa lugar na bumubuo.
- Init hanggang sa pagbuo ng temperatura. Ang ibabaw ng sheet ay 140 hanggang 165 degrees Celsius, na sinuri gamit ang contact probe kaysa sa oven set point.
- Bumuo at humawak. Maglagay ng vacuum o pressure, pagkatapos ay hawakan habang lumalamig nang sapat ang ibabaw upang makuha ang hugis ng tool.
- Palamigin sa molde. Mas mababa sa 80 degrees Celsius bago ang demoulding, na kumokontrol sa warping at print-through sa cap.
- Putulin at tapusin. CNC trimming, edge polishing at anumang masking removal, pinapanatili ang takip sa nakalantad na mukha.
Cap thinning maths. Ang isang 0.5 mm cap na nakaunat na 30 porsyento ay kumikilos tulad ng isang 0.35 mm na cap sa pinakamalalim na punto ng draw. Sa mga permanenteng panlabas na bahagi, sukatin ang takip para sa nakaunat na kapal, hindi ang flat sheet.
Kung saan Kumikita ng Presyo ang ASA/ABS Sheets
Ang ASA/ABS sheet ay nagbabayad para sa sarili nito saanman ang isang bahagi ay nakaharap sa araw at lagay ng panahon ngunit hindi nangangailangan ng optical clarity ng acrylic o ang higpit ng isang composite panel.
- Mga elemento ng gusali sa labas tulad ng cladding, fascia, trim sa gilid ng bubong at mga paligid ng bintana.
- Caravan, RV at commercial vehicle exterior trim, kung saan ang kulay ay dapat na mabuhay ng mga taon ng kalsada at araw.
- Ang mga signage at light box ay nakaharap kung saan ang isang pininturahan o naka-film na panel ay mangangailangan ng rework.
- Mga pang-agrikultura at kagamitan sa konstruksiyon na may nakikitang wash-down at UV.
 Mga Materyales sa Panlabas na Gusali ng ABS/ASA Ang ASA/ABS Outdoor Building Materials ay binuo gamit ang advanced na teknolohiya, pinagsasama ang pambihirang paglaban sa panahon ng ASA na may mataas na lakas ng ABS, providin... Tingnan ang Produkto →
Kabuuang view ng gastos. Ang isang pininturahan na bahagi ng ABS ay nagdadala ng pintura, paggawa ng masking, oras ng pagpapagaling, mga rate ng pagtanggi at mga siklo ng repaint. Ang hindi pininturahan na bahagi ng ASA/ABS ay wala sa mga iyon. Sa isang dalawang metro kuwadrado na panel sa labas, ang ruta ng pintura ay kadalasang nagkakahalaga ng higit pa kaysa sa ASA cap layer.
Isang Praktikal na Checklist ng Pagpili
Patakbuhin ang limang tseke na ito bago mo aprubahan ang isang ASA/ABS na panipi, dahil ang bawat isa ay natigil sa isang proyekto sa isang lugar.
- Kapal ng takip sa pagsulat. Mga milimetro bawat mukha, sa pagguhit at sa sertipiko ng pagsunod.
- Weathered sample, hindi isang naihatid na sample. Walang sinasabi sa iyo ang isang bagong panel tungkol sa katatagan ng kulay.
- Ang pagpaparaya ay tumugma sa proseso. Ang mahigpit na pagpapaubaya sa isang malalim na bahagi ay nasayang na pera, ang maluwag na pagpapaubaya sa isang patag na naka-print na panel ay scrap.
- Pisikal na pamantayan ng kulay. Isang chip o plake, hindi isang digital na file na na-render sa isang hindi naka-calibrate na monitor.
- Bumubuo ng pagsubok sa totoong tool. Kumpirmahin ang pagnipis ng takip sa pinakamalalim na punto bago ilabas ang order.
Humingi ng sample na 300 x 300 mm sa eksaktong kapal ng takip na balak mong bilhin, ilagay ito sa tool sa paggawa, at mag-iwan ng isang nabuong piraso sa labas para sa buong panahon. Ang nag-iisang pagsubok na iyon ay sumasagot ng higit pang mga tanong kaysa sa anumang paghahambing ng datasheet.
Mga Madalas Itanong Tungkol sa ASA/ABS Sheets
Ang ASA/ABS ba ay pareho sa ABS na may UV additive?
Hindi. Ang UV package ay nagpapabagal sa pagkasira sa loob mismo ng ABS, ngunit ang butadiene backbone ay nananatiling mahina at ang additive ay nauubos sa paglipas ng panahon. Pinapalitan ng ASA/ABS ang vulnerable polymer sa ibabaw, kaya hindi nauubos ang proteksyon tulad ng ginagawa ng additive.
Maaari bang ma-thermoform ang ASA/ABS sheet nang walang crack?
Oo, at tumatakbo ito sa parehong kagamitan tulad ng ABS. Patuyuin ang sheet sa loob ng 2 hanggang 4 na oras sa 80 degrees Celsius kung nakasipsip ito ng moisture, painitin ang ibabaw sa 140 hanggang 165 degrees Celsius, at palamig sa ibaba 80 degrees Celsius bago i-demolding. Ang mga matatalim na sulok at mga ratio ng pagguhit sa itaas ng humigit-kumulang 1.5 hanggang 1 ay nangangailangan ng dagdag na radius.
Gaano dapat kakapal ang takip ng ASA para sa isang permanenteng panlabas na bahagi?
Para sa permanenteng exterior exposure sa malakas na sikat ng araw, 0.4 hanggang 0.6 mm bawat nakalantad na mukha ang karaniwang hanay ng trabaho, na sinusukat pagkatapos mabuo. Ang mga takip na 0.2 hanggang 0.3 mm ay karaniwan sa mga bahaging maikli ang buhay at sa mga may kulay o panloob na aplikasyon.
Kailangan ba ng ASA/ABS panel ang pagpinta o isang clear coat?
Hindi. Ang takip ay ang tapusin. Ang pagpipinta ay nagdaragdag ng gastos, mga hakbang sa proseso at isang bagong punto ng pagkabigo, at ang pagdirikit ng pintura sa ASA ay nangangailangan ng maingat na paghahanda. Ang pagbubukod ay isang kulay na hindi maaaring itugma sa ASA resin, kung saan ang isang pininturahan na bahagi ng ABS ay maaaring mas mura pa rin.
Ang isang ASA/ABS order ay nagtagumpay o nabigo sa isang linya ng drawing. Itugma ang kapal ng takip sa tunay na pagkakalantad, payagan ang pagnipis sa pinakamalalim na pagguhit, at ang natitirang bahagi ng trabaho ay sumusunod sa ordinaryong pagproseso ng ABS. Para sa mas malawak na hanay ng engineering plastic sheet na materyales na ginawa ng MCH Technology, tingnan ang hanay ng engineering plastic sheet .
Mga kaugnay na produkto
KUMUHA NG QUOTE
Copyright © Jiangsu Mingchanghe Technology Co., Ltd. All Rights Nakareserba Mga Manufacturer ng Engineering Plastic Sheets